


فرض کنید مدیر تولید یا یکی از نیروهای باتجربه کارخانه چند روز در مجموعه حضور نداشته باشد.
آیا بقیه تیم دقیقاً میدانند:
- امروز چه محصولی و چه تعدادی باید تولید شود؟
- مواد اولیه چه زمانی باید به خط برسند؟
- هر محصول چه مسیر تولیدی دارد؟
- روش انجام هر مرحله چیست؟
- اگر دستگاه متوقف شد چه کسی باید اقدام کند؟
- محصول معیوب چگونه تعیین تکلیف میشود؟
- هر سفارش الان در چه مرحلهای قرار دارد؟
- و اگر تولید از برنامه عقب افتاد، علت آن چیست؟
اگر پاسخ بسیاری از این سؤالها فقط در ذهن چند نفر باشد، کارخانه هنوز بیش از حد به افراد وابسته است.
سیستمسازی کارخانه یعنی مشخصکردن جریان کار، مواد، اطلاعات، مسئولیتها، استانداردها و کنترلها از زمان ورود سفارش تا تولید و تحویل محصول؛ بهگونهای که عملکرد کارخانه قابلپیگیری، قابلاندازهگیری و قابلبهبود باشد.
سیستمسازی کارخانه فقط مربوط به خط تولید نیست.
- برنامهریزی،
- خرید،
- انبار،
- کنترل کیفیت،
- نگهداری تجهیزات و تحویل نیز بخشی از آن هستند.
با این حال، چون تولید هسته اصلی عملیات کارخانه است، بخش مهمی از سیستمسازی کارخانه به سیستمسازی فرایند تولید اختصاص دارد.
در ادامه این مقاله از آکادمی پاکراه، قدمبهقدم جلو میرویم تا بتوانید همین مسیر را برای کارخانه خودتان طراحی کنید.
- سیستمسازی کارخانه چیست؟
- تفاوت سیستمسازی کارخانه و سیستمسازی تولید چیست؟
- از کجا بفهمیم کارخانه به سیستمسازی نیاز دارد؟
- چه بخشهایی از کارخانه باید سیستمسازی شوند؟
- سیستمسازی کارخانه را از کجا شروع کنیم؟
- VSM یا نقشه جریان ارزش چیست؟
- چگونه سیستم تولید کارخانه را مرحلهبهمرحله طراحی کنیم؟
- Standard Work یا کار استاندارد چیست؟
- SOP در کارخانه یعنی چه؟
- Takt Time چیست؟
- Cycle Time و Lead Time چه تفاوتی دارند؟
- سیستم کنترل کیفیت را چگونه طراحی کنیم؟
- محصول معیوب چه مسیری داشته باشد؟
- نگهداری و تعمیرات را چگونه سیستمسازی کنیم؟
- TPM چیست؟
- Work Order تعمیرات چیست؟
- 5S چیست؟
- تحویل شیفت را سیستم کنید
- مدیریت دیداری چیست؟
- چه KPIهایی برای سیستم تولید و کارخانه مهماند؟
- شناسنامه هر فرایند کارخانه را بسازید
- ERP و MES چه هستند و چه زمانی لازم میشوند؟
- اشتباهات رایج در سیستمسازی کارخانه و تولید
- سیستم جدید را چگونه اجرا کنیم؟
- از کجا بفهمیم سیستمسازی کارخانه موفق بوده است؟
- گاهی مشکل تولید، داخل خط تولید نیست
- کارخانه زمانی سیستم شده که مشکل قابل دیدن و قابل اصلاح باشد
سیستمسازی کارخانه چیست؟
در یک کارخانه سیستمشده باید مشخص باشد:
- سفارش چگونه وارد برنامه تولید میشود؛
- چه مواد و قطعاتی برای تولید لازم است؛
- مواد چه زمانی و چگونه به تولید میرسند؛
- محصول از چه مراحل و دستگاههایی عبور میکند؛
- مسئول هر مرحله کیست؛
- روش استاندارد انجام کار چیست؛
- کیفیت در کجا کنترل میشود؛
- خرابی تجهیزات چگونه مدیریت میشود؛
- محصول معیوب چه مسیری دارد؛
- تولید واقعی نسبت به برنامه چقدر است؛
- و دادههای تولید چگونه به تصمیم مدیریتی تبدیل میشوند.
بنابراین:
سیستمسازی کارخانه = خرید ERP یا نرمافزار تولید نیست.
نرمافزار فقط ابزار اجرای بخشی از سیستم است.
ترتیب درست این است:
- فرایند
- مسئولیت
- استاندارد
- داده
- کنترل
- ابزار و اتوماسیون
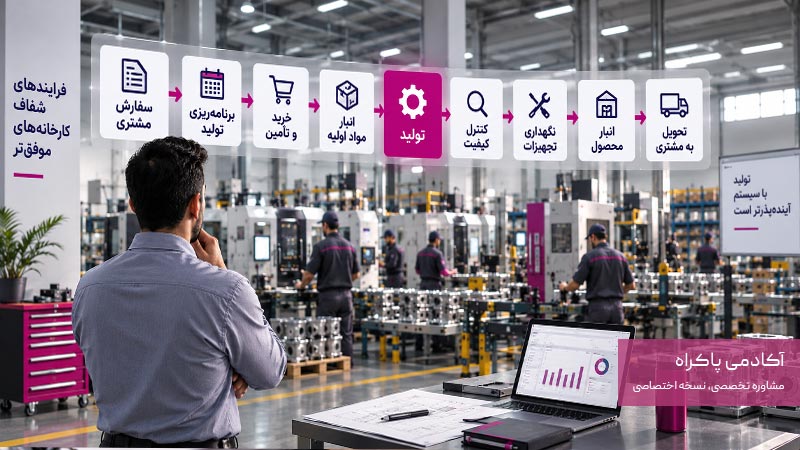
تفاوت سیستمسازی کارخانه و سیستمسازی تولید چیست؟
این دو مفهوم به هم مرتبطاند، اما دقیقاً یکسان نیستند.
سیستمسازی تولید بیشتر روی مسیر تبدیل مواد اولیه به محصول نهایی تمرکز دارد:
- مواد
- عملیات تولید
- کنترل کیفیت
- محصول
اما سیستمسازی کارخانه دامنه بزرگتری دارد:
- سفارش
- برنامهریزی
- خرید
- انبار
- تولید
- کنترل کیفیت
- نگهداری تجهیزات
- انبار محصول
- تحویل
در این مقاله هر دو را در یک مسیر واحد بررسی میکنیم تا ارتباط بین واحدها از بین نرود.
از کجا بفهمیم کارخانه به سیستمسازی نیاز دارد؟
وجود چند نشانه زیر میتواند نشان دهد بخشی از کارخانه هنوز فردمحور یا فاقد فرایند مشخص است.
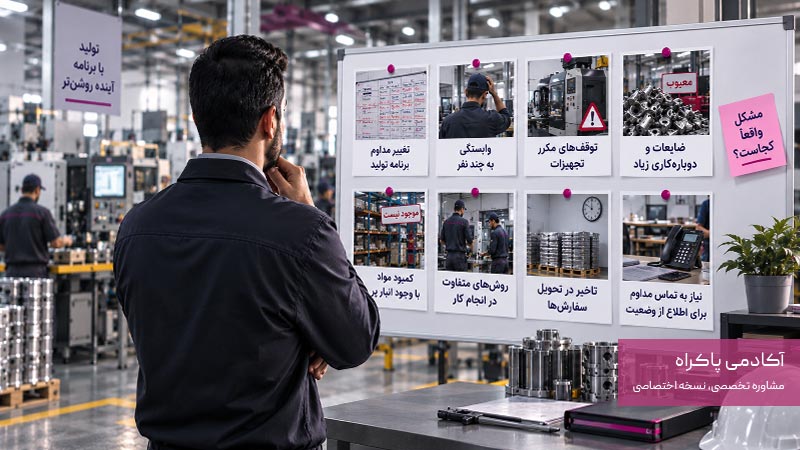
۱. برنامه تولید مرتب و بدون قاعده تغییر میکند
یک سفارش فوری وارد میشود، برنامه عوض میشود، مواد آماده نیست، سفارش قبلی عقب میافتد و دوباره اولویتها تغییر میکنند.
اگر این اتفاق دائماً رخ دهد، تولید بیشتر واکنشی است تا برنامهریزیشده.
۲. اطلاعات مهم در ذهن افراد است
فقط یک سرپرست یا اپراتور میداند:
- محصول چگونه تولید میشود؛
- کدام تنظیم دستگاه مناسب است؛
- یا در زمان بروز یک مشکل چه کاری باید انجام شود.
با نبود آن فرد، سرعت یا کیفیت افت میکند.
۳. روش انجام یک کار بین افراد متفاوت است
اگر دو اپراتور یک عملیات را به دو روش کاملاً متفاوت انجام دهند، خروجی ممکن است از نظر کیفیت، زمان و مصرف مواد متفاوت شود.
۴. تولید عقب است اما علت آن را دقیق نمیدانیم
همه میدانند «تولید عقب افتاده»، اما مشخص نیست چرا:
- مواد نرسیده؟
- دستگاه متوقف بوده؟
- یک ایستگاه ظرفیت کافی ندارد؟
- دوبارهکاری زیاد است؟
- یا برنامه تولید مشکل دارد؟
سیستم باید علت را قابل مشاهده کند.
۵. ضایعات یا دوبارهکاری زیاد است
اگر محصول معیوب فقط اصلاح یا دوباره تولید شود، بدون اینکه علت تکرار خطا بررسی شود، مشکل همچنان باقی خواهد ماند.
۶. تعمیرات بیشتر بعد از خرابی انجام میشود
دستگاه خراب میشود، تولید متوقف میشود و بعد تعمیرات شروع میشود.
در این حالت نگهداری تجهیزات بیشتر واکنشی است تا برنامهریزیشده.
۷. انبار پر است اما ماده موردنیاز خط وجود ندارد
این مشکل معمولاً فقط به انبار مربوط نیست و میتواند از ارتباط ضعیف بین:
برنامه تولید → خرید → انبار → تولید
ایجاد شود.
۸. مدیر برای فهمیدن وضعیت باید دائماً تماس بگیرد
در تجربهای که از مشاوره سیستمسازی داشتم، یکی از نشانههای مهم نبود سیستم این است که مدیر برای فهمیدن وضعیت تولید دائماً مجبور است از افراد سؤال کند.
در کارخانه سیستمشده، وضعیت باید تا حد امکان از طریق داده، گزارش و شاخص دیده شود.
چه بخشهایی از کارخانه باید سیستمسازی شوند؟
برای سیستمسازی ابتدا باید نقشه کلی کارخانه را ببینیم. مهمترین بخشها معمولاً عبارتاند از:
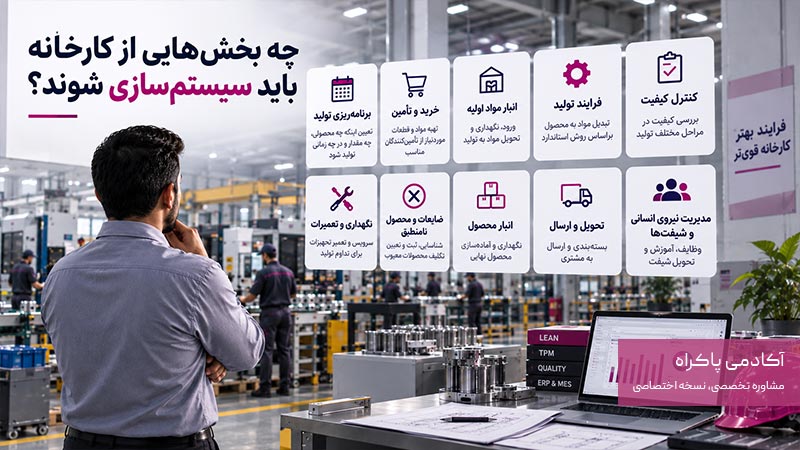
۱. برنامهریزی و کنترل تولید
مشخص میکند:
- چه محصولی؛
- چه مقدار؛
- در چه زمانی؛
- و روی چه خط یا دستگاهی
تولید شود.
۲. خرید و تأمین
مشخص میکند مواد و قطعات موردنیاز چه زمانی، چه مقدار و از چه تأمینکنندهای تهیه شوند.
۳. انبار مواد اولیه
ورود، نگهداری، موجودی و تحویل مواد به تولید باید قابلپیگیری باشد.
۴. فرایند تولید
مراحل تبدیل مواد به محصول باید مشخص و تا جای لازم استاندارد شوند.
۵. کنترل کیفیت
باید مشخص باشد چه چیزی، در چه مرحلهای، توسط چه کسی و براساس چه استانداردی کنترل شود.
۶. نگهداری و تعمیرات
سرویس، بازرسی، تعمیرات پیشگیرانه و خرابی تجهیزات باید فرایند مشخص داشته باشند.
۷. ضایعات و محصول نامنطبق
محصول معیوب باید شناسایی، جدا، ثبت و تعیین تکلیف شود.
۸. انبار محصول و تحویل
محصول نهایی باید تا زمان ارسال به مشتری قابلردیابی باشد.
۹. مدیریت شیفت و نیروی انسانی
وظایف، آموزش، تحویل شیفت و جانشینی باید مشخص باشند.
۱۰. گزارش و کنترل عملکرد
دادههای عملیات باید به اطلاعات قابل استفاده برای مدیریت تبدیل شوند.
سیستمسازی کارخانه را از کجا شروع کنیم؟
اشتباه این است که بخواهید از روز اول تمام کارخانه را مستند کنید.
اگر دهها محصول و فرایند دارید، خیلی سریع وارد حجم زیادی از جزئیات میشوید.
بهتر است از یک محصول، خانواده محصول یا جریان تولید مهم شروع کنید.
مثلاً محصولی که:
- فروش بالایی دارد؛
- تأخیر زیادی دارد؛
- ضایعات بالایی ایجاد میکند؛
- مشتری مهمی دارد؛
- یا بخش زیادی از ظرفیت کارخانه را اشغال میکند.
بعد مسیر آن را از سفارش تا تحویل روی کاغذ بیاورید.
VSM یا نقشه جریان ارزش چیست؟
VSM مخفف Value Stream Mapping و به معنی نقشه جریان ارزش است.
به زبان ساده، مسیر کامل مواد و اطلاعات لازم برای تولید یک محصول را از ابتدا تا انتها ترسیم میکنیم.
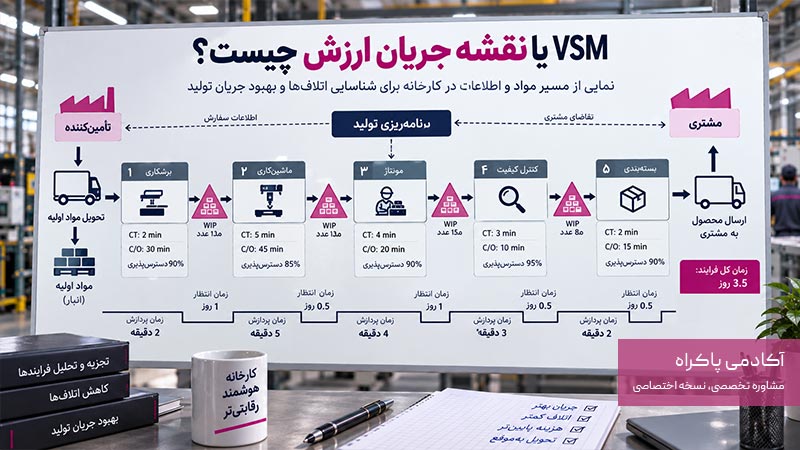
- سفارش مشتری
- برنامه تولید
- انبار مواد
- برش
- ماشینکاری
- مونتاژ
- کنترل کیفیت
- بستهبندی
- تحویل
اما فقط مراحل تولید را نمیکشیم.
کنار آن میبینیم:
- مواد چقدر منتظر میمانند؛
- هر مرحله چقدر زمان میبرد؛
- بین مراحل چقدر موجودی جمع شده؛
- برنامه چگونه منتقل میشود؛
- و گلوگاه کجاست.
برای شروع لازم نیست VSM حرفهای رسم کنید. یک کاغذ بزرگ و اطلاعات واقعی عملیات کافی است.
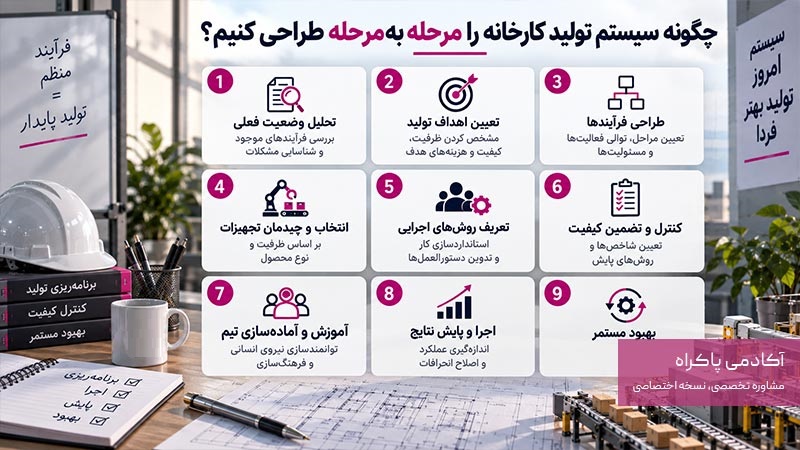
چگونه سیستم تولید کارخانه را مرحلهبهمرحله طراحی کنیم؟
برای طراحی سیستم تولید لازم نیست از همان ابتدا سراغ نرمافزار یا مستندسازی سنگین برویم.
بهتر است از یک محصول یا خط مشخص شروع کنیم، مسیر واقعی تولید را ببینیم، نقاط اتلاف و گلوگاه را پیدا کنیم و بعد فرایند مطلوب را طراحی و استاندارد کنیم.
مراحل زیر همین مسیر را بهصورت عملی نشان میدهند:
۱. یک محصول یا خانواده محصول انتخاب کنید
از کل کارخانه شروع نکنید.
محصول A
را انتخاب کنید و مسیرش را از سفارش تا تحویل بررسی کنید.
۲. وضعیت فعلی را همانطور که واقعاً هست رسم کنید
چیزی را که طبق دستورالعمل «باید» اتفاق بیفتد ننویسید.
به محل کار بروید و ببینید واقعاً چه اتفاقی میافتد.
مثلاً ممکن است تصور مدیر این باشد:
برنامه → مواد → تولید → کنترل → محصول
اما در واقعیت:
برنامه تغییر میکند
- مواد کامل نیست
- اپراتور منتظر میماند
- سفارش دیگری وارد خط میشود
- نیمهساخته جمع میشود
- دستگاه متوقف میشود
سیستمسازی از همین واقعیت شروع میشود.
۳. اطلاعات پایه محصول را مشخص کنید
برای هر محصول باید اطلاعات اصلی مشخص باشند.
بسته به صنعت میتواند شامل موارد زیر باشد:
- مشخصات محصول؛
- مواد و قطعات؛
- مقدار مصرف؛
- مراحل ساخت؛
- دستگاههای موردنیاز؛
- استاندارد کیفیت؛
- زمان تقریبی مراحل.
یکی از اصطلاحات مهم در این بخش BOM است.
- ۲ عدد قطعه A
- ۴ عدد پیچ B
- ۱ متر ماده C
اگر BOM صحیح نباشد، برنامهریزی خرید و موجودی هم دچار مشکل میشود.
۴. مسیر تولید یا Routing را مشخص کنید
مثلاً:
برش → خمکاری → جوش → رنگ → مونتاژ → کنترل
برای هر مرحله مشخص کنید:
- چه کاری انجام میشود؟
- با چه تجهیزی؟
- ورودی چیست؟
- خروجی چیست؟
- و استاندارد قابل قبول چیست؟
۵. چند داده مهم از وضعیت فعلی جمع کنید
برای شروع لازم نیست دهها شاخص داشته باشید.
چند مورد کافی است:
- زمان عملیات؛
- زمان انتظار؛
- مقدار تولید؛
- ضایعات؛
- دوبارهکاری؛
- توقف تجهیزات؛
- موجودی نیمهساخته.
۶. WIP را بررسی کنید
WIP زیاد میتواند نشانه این باشد که جریان بین دو مرحله متعادل نیست.
۷. گلوگاه را پیدا کنید
گلوگاه مرحلهای است که ظرفیت آن خروجی کل سیستم را محدود میکند.
- برش: ۱۰۰ قطعه در ساعت
- ماشینکاری: ۸۰ قطعه
- رنگ: ۴۰ قطعه
- مونتاژ: ۹۰ قطعه
احتمالاً مرحله رنگ یکی از گلوگاههاست.
در این شرایط اگر ظرفیت برش را از ۱۰۰ به ۱۵۰ افزایش دهید، خروجی کل الزاماً بالا نمیرود؛ ممکن است فقط قطعات بیشتری قبل از رنگ جمع شوند.
۸. اتلافها را پیدا کنید
در مسیر تولید بپرسید:
- محصول کجا منتظر میماند؟
- کجا جابهجایی اضافه داریم؟
- کجا دوبارهکاری انجام میشود؟
- کجا WIP جمع میشود؟
- کجا اپراتور منتظر مواد یا ابزار است؟
- کجا دستگاه بدون تولید متوقف است؟
- کجا محصول معیوب ایجاد میشود؟
هدف پیدا کردن نقاطی است که زمان، ظرفیت یا منابع مصرف میکنند بدون اینکه ارزش متناسبی ایجاد کنند.
۹. وضعیت مطلوب را طراحی کنید
حالا نسخه بهتر فرایند را رسم کنید.
- کاهش زمان انتظار؛
- کاهش WIP؛
- تغییر ترتیب مراحل؛
- تغییر نحوه تأمین مواد؛
- یا اصلاح گلوگاه.
به این وضعیت Future State یا وضعیت مطلوب گفته میشود.
مهم است که وضعیت مطلوب با نیروی انسانی، تجهیزات و ظرفیت واقعی کارخانه قابل اجرا باشد.
Standard Work یا کار استاندارد چیست؟
بعد از اصلاح فرایند، کارهای مهم باید تا جای لازم استاندارد شوند.
مثلاً مشخص شود:
- ترتیب انجام کار؛
- تنظیمات مهم؛
- ابزار موردنیاز؛
- شرایط صحیح اجرا؛
- زمان مورد انتظار؛
- استاندارد کیفیت.
استاندارد قرار نیست برای همیشه ثابت بماند.
اگر روش بهتری پیدا شد، Standard Work هم باید تغییر کند.
SOP در کارخانه یعنی چه؟
یعنی سندی که مشخص میکند یک فرایند مشخص چگونه انجام شود.
مثلاً:
- راهاندازی دستگاه؛
- تعویض قالب؛
- تحویل مواد؛
- واکنش به محصول معیوب؛
- خاموشکردن دستگاه.
اما همه کارها SOP طولانی نمیخواهند.
گاهی:
- Work Instruction یا دستورالعمل کار؛
- Checklist؛
- فرم؛
- تصویر؛
- یا استاندارد دیداری
برای اپراتور کاربردیتر است.
قاعده ساده:
کمترین مستندی را ایجاد کنید که برای انجام صحیح کار لازم است.
Takt Time چیست؟
فرمول ساده:
زمان مفید تولید ÷ تعداد موردنیاز مشتری
مثلاً اگر در یک شیفت ۴۲۰ دقیقه زمان مفید داریم و باید ۲۱۰ قطعه تولید کنیم:
Takt Time = ۲ دقیقه
یعنی برای پاسخ به تقاضا، بهطور متوسط باید هر ۲ دقیقه یک محصول آماده شود.
Cycle Time و Lead Time چه تفاوتی دارند؟
Cycle Time یعنی مدت زمان انجام یک فعالیت یا مرحله.
اما Lead Time مدت زمان کلی عبور سفارش یا محصول از ابتدا تا انتهای فرایند است و زمانهای انتظار را هم شامل میشود.
کل زمان کار واقعی روی محصول = ۳ ساعت
اما سفارش از شروع تا پایان = ۵ روز
این اختلاف نشان میدهد بخش بزرگی از زمان ممکن است در انتظار بین مراحل گذشته باشد.
سیستم کنترل کیفیت را چگونه طراحی کنیم؟
کنترل کیفیت نباید فقط در انتهای خط اتفاق بیفتد.
برای هر محصول مشخص کنید:
چه چیزی → در کجا → توسط چه کسی → با چه روشی → براساس چه معیار قابل قبولی
کنترل شود.
مثلاً:
| مرحله | کنترل |
|---|---|
| ورود مواد | مشخصات ماده |
| ماشینکاری | ابعاد |
| مونتاژ | اتصال یا عملکرد |
| محصول نهایی | آزمون نهایی |
هرچه خطا نزدیکتر به محل ایجادش پیدا شود، هزینه اصلاح آن معمولاً کمتر خواهد بود.
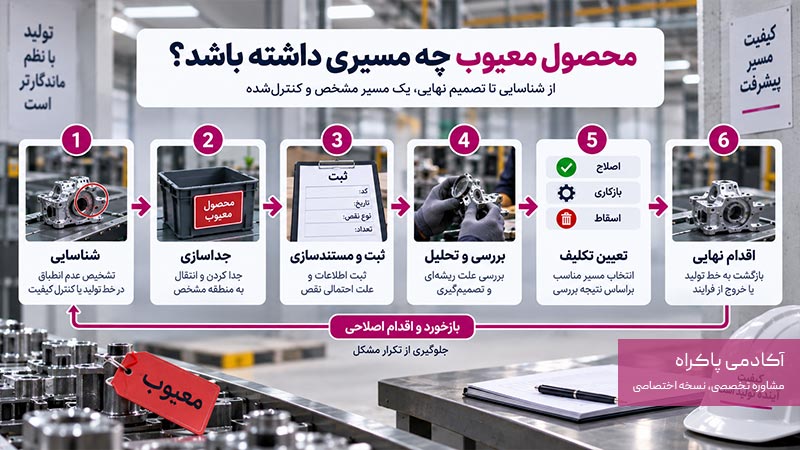
محصول معیوب چه مسیری داشته باشد؟
محصول نامنطبق نباید فقط کنار خط گذاشته شود.
یک مسیر ساده داشته باشید:
- شناسایی
- جداسازی
- ثبت
- بررسی
- تعیین تکلیف
نتیجه میتواند بسته به شرایط:
- اصلاح؛
- دوبارهکاری؛
- اسقاط؛
- یا تصمیم دیگری
باشد.
اگر نقص مرتب تکرار میشود، سؤال فقط این نباشد:
چه کسی اشتباه کرد؟
بپرسید:
چرا این خطا دوباره در سیستم ایجاد شد؟
نگهداری و تعمیرات را چگونه سیستمسازی کنیم؟
برای تجهیزات مهم باید حداقل مشخص باشد:
- شناسنامه دستگاه؛
- سرویسهای لازم؛
- زمان سرویس؛
- مسئول؛
- سابقه خرابی؛
- اقدامات انجامشده؛
- قطعات مهم.
نگهداری نباید فقط بعد از خرابی شروع شود.
میتوان بخشی از فعالیتها را بهصورت Preventive Maintenance یا نگهداری پیشگیرانه برنامهریزی کرد.
یعنی قبل از خرابی، براساس زمان یا شرایط تجهیز اقدام لازم انجام شود.
TPM چیست؟
در این رویکرد سلامت دستگاه فقط وظیفه واحد تعمیرات نیست.
اپراتور هم میتواند در کارهایی مثل:
- نظافت؛
- بازرسی ساده؛
- تشخیص صدای غیرعادی؛
- نشتی؛
- یا تغییرات ظاهری
نقش داشته باشد.
این به معنی انجام تعمیر تخصصی توسط اپراتور نیست.
هدف این است که نشانههای اولیه خرابی زودتر دیده شوند.
Work Order تعمیرات چیست؟
Work Order یا دستور کار تعمیرات سندی است که اطلاعات یک فعالیت تعمیراتی را ثبت میکند.
مثلاً:
- دستگاه؛
- نوع مشکل؛
- زمان خرابی؛
- اقدام انجامشده؛
- قطعه تعویضشده؛
- زمان بازگشت دستگاه به تولید.
این اطلاعات بعداً کمک میکنند بفهمیم:
- کدام دستگاه بیشتر خراب میشود؟
- بیشترین Downtime مربوط به چیست؟
- چه خرابیهایی تکرار میشوند؟
5S چیست؟
5S روشی برای نظم و سازماندهی محیط کار است.
به زبان ساده:
- موارد غیرضروری را حذف کنید.
- برای وسایل ضروری جای مشخص تعیین کنید.
- محیط و تجهیزات را تمیز نگه دارید.
- این وضعیت را استاندارد کنید.
- استاندارد را حفظ و بازبینی کنید.
هدف فقط تمیزی نیست.
قرار است:
- ابزار سریعتر پیدا شود؛
- جابهجایی اضافی کم شود؛
- وضعیت غیرعادی راحتتر دیده شود؛
- و محیط کار قابلکنترلتر شود.
5S یکی از ابزارهای سیستمسازی کارخانه است، نه کل سیستمسازی.
تحویل شیفت را سیستم کنید
در کارخانه چندشیفته نباید اطلاعات فقط شفاهی منتقل شوند.
شیفت بعدی باید بداند:
- برنامه تولید چیست؛
- چقدر تولید شده؛
- چه مقدار باقی مانده؛
- وضعیت دستگاهها چیست؛
- چه مشکل کیفی داریم؛
- WIP چقدر است؛
- چه اقدام بازی وجود دارد.
برای این کار میتوان از یک Shift Handover Checklist یا چکلیست تحویل شیفت استفاده کرد.
مدیریت دیداری چیست؟
قرار نیست برای فهمیدن تمام وضعیتها داخل فایلها و گزارشها بگردیم.
اطلاعات مهم عملیاتی میتوانند در محل کار قابل مشاهده باشند.
هدف تا ساعت ۱۲: ۵۰۰ قطعه
تولید واقعی: ۴۳۰ قطعه
اختلاف: ۷۰ قطعه
به این رویکرد Visual Management یا مدیریت دیداری میگویند.
اطلاعاتی مثل:
- برنامه تولید؛
- وضعیت دستگاه؛
- KPI شیفت؛
- موجودی مهم؛
- یا وضعیت سفارش
میتوانند بهشکل ساده و قابل مشاهده نمایش داده شوند.
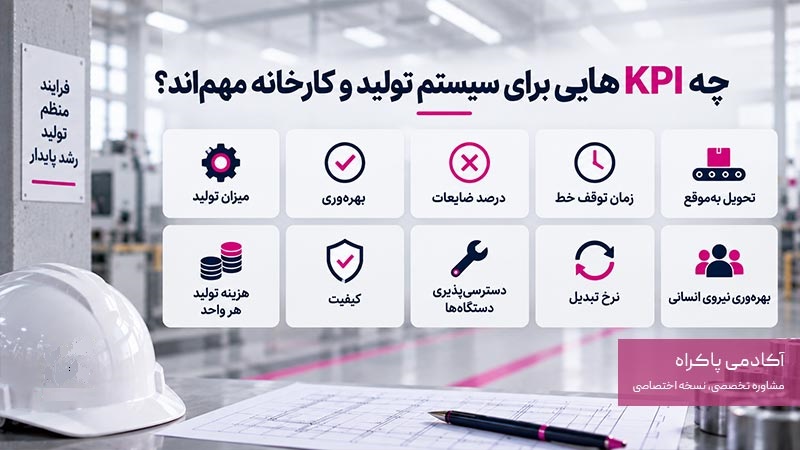
چه KPIهایی برای سیستم تولید و کارخانه مهماند؟
لازم نیست از روز اول همه چیز را اندازه بگیرید.
KPI را براساس مسئله واقعی انتخاب کنید.
۱. تولید واقعی در برابر برنامه
چه مقدار قرار بود تولید کنیم و چه مقدار تولید شده است؟
۲. Cycle Time
هر مرحله چقدر زمان میبرد؟
۳. Lead Time
سفارش چه مدت در کل سیستم باقی میماند؟
۴. Scrap یا ضایعات
چه مقدار محصول یا ماده قابل استفاده نیست؟
۵. Rework یا دوبارهکاری
چه میزان محصول باید دوباره وارد فرایند شود؟
۶. Downtime یا زمان توقف
دستگاه چه مدت از تولید خارج بوده و علت آن چه بوده است؟
۷. WIP
چه مقدار محصول نیمهساخته بین مراحل وجود دارد؟
۸. On-Time Delivery
چه درصدی از سفارشها در موعد تحویل میشوند؟
۹. First Pass Yield
چه درصدی از محصولات بدون اصلاح یا دوبارهکاری، همان بار اول از فرایند عبور میکنند؟
۱۰. OEE
OEE مخفف Overall Equipment Effectiveness یا اثربخشی کلی تجهیزات است.
سه عامل را بررسی میکند:
Availability × Performance × Quality
یعنی:
- دستگاه چقدر در دسترس بوده؛
- با چه عملکردی کار کرده؛
- و چه مقدار محصول سالم تولید کرده است.
برای شروع لازم نیست برای تمام دستگاهها OEE محاسبه کنید.
اگر مشکل شما توقف یک دستگاه خاص است، حتی ثبت Downtime و علت توقف ممکن است فعلاً اطلاعات مفیدتری بدهد.
شناسنامه هر فرایند کارخانه را بسازید
برای هر فرایند مهم این جدول را پر کنید:
| مورد | سؤال |
|---|---|
| نام فرایند | چه کاری را سیستم میکنیم؟ |
| هدف | خروجی مطلوب چیست؟ |
| شروع | از کجا آغاز میشود؟ |
| پایان | چه زمانی تمام میشود؟ |
| ورودی | چه ماده یا اطلاعاتی لازم دارد؟ |
| خروجی | چه چیزی تحویل میدهد؟ |
| مراحل | ترتیب کار چیست؟ |
| Owner | مسئول کل فرایند کیست؟ |
| اجراکنندگان | چه کسانی درگیرند؟ |
| تجهیزات | چه دستگاههایی لازماند؟ |
| استاندارد | روش صحیح چیست؟ |
| کنترل کیفیت | چه چیزی کنترل شود؟ |
| استثنا | در شرایط غیرعادی چه کنیم؟ |
| داده | چه اطلاعاتی ثبت شود؟ |
| KPI | عملکرد چگونه سنجیده شود؟ |
| مستند | SOP، Checklist، فرم یا Work Instruction؟ |
این جدول را لازم نیست یکباره برای تمام کارخانه پر کنید.
از فرایندهای مهمتر شروع کنید.
ERP و MES چه هستند و چه زمانی لازم میشوند؟
بعد از طراحی فرایند میتوان ابزار را انتخاب کرد.
ERP یا Enterprise Resource Planning نرمافزاری است که میتواند اطلاعات بخشهایی مثل:
- فروش؛
- خرید؛
- انبار؛
- مالی؛
- برنامهریزی
را به یکدیگر متصل کند.
MES یا Manufacturing Execution System بیشتر برای مدیریت و مشاهده اجرای واقعی عملیات تولید استفاده میشود.
اما نرمافزار مشخص نمیکند:
- مسیر درست تولید چیست؛
- Owner کیست؛
- استاندارد چیست؛
- گلوگاه کجاست؛
- یا چه KPIای واقعاً مهم است.
این موارد باید ابتدا توسط کسبوکار مشخص شوند.
اشتباهات رایج در سیستمسازی کارخانه و تولید
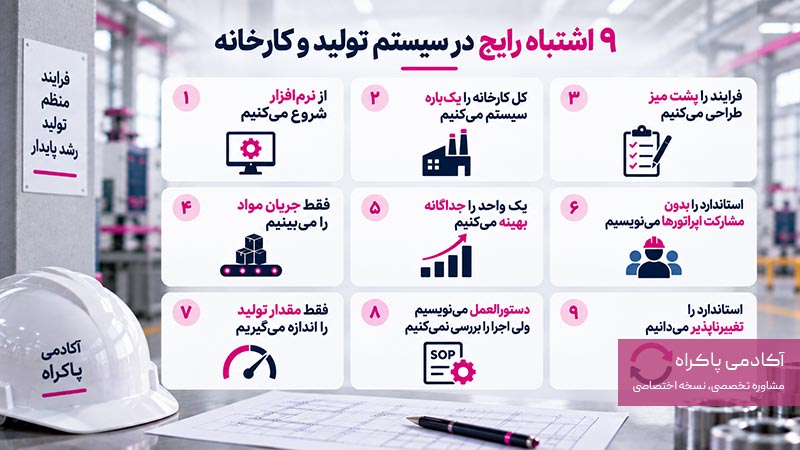
۱. از نرمافزار شروع میکنیم
اول فرایند را طراحی کنید، بعد ابزار را انتخاب کنید.
۲. کل کارخانه را یکباره سیستم میکنیم
از یک محصول، خط یا گلوگاه مهم شروع کنید.
۳. فرایند را پشت میز طراحی میکنیم
به محل واقعی کار بروید و ببینید عملیات چگونه انجام میشود.
۴. فقط جریان مواد را میبینیم
جریان اطلاعات هم مهم است؛ اینکه چه کسی، چه زمانی و براساس چه اطلاعاتی دستور تولید میدهد.
۵. یک واحد را جداگانه بهینه میکنیم
افزایش سرعت یک ایستگاه الزاماً خروجی کل کارخانه را بالا نمیبرد.
۶. استاندارد را بدون مشارکت اپراتورها مینویسیم
افرادی که هر روز کار را انجام میدهند، اطلاعات مهمی از مشکلات واقعی دارند.
۷. فقط مقدار تولید را اندازه میگیریم
تولید بالا همراه با ضایعات و دوبارهکاری بالا الزاماً عملکرد خوبی نیست.
۸. دستورالعمل مینویسیم ولی اجرا را بررسی نمیکنیم
وجود SOP به معنی اجرای استاندارد نیست.
۹. استاندارد را تغییرناپذیر میدانیم
استاندارد باید با تجربه و داده بهتر شود.
سیستم جدید را چگونه اجرا کنیم؟
بعد از طراحی، ابتدا آن را در یک محدوده کوچک اجرا کنید.
مثلاً:
- یک محصول؛
- یک خط؛
- یک دستگاه؛
- یا یک شیفت.
بعد بررسی کنید:
- آیا کارکنان فرایند را فهمیدهاند؟
- آیا استاندارد قابل اجراست؟
- آیا داده درست ثبت میشود؟
- آیا KPI تغییر کرده؟
- آیا مشکل جدیدی ایجاد شده است؟
سپس اصلاح کنید و دامنه اجرا را توسعه دهید.
میتوانید این چرخه را با مدل ساده PDCA مدیریت کنید:
Plan → Do → Check → Act
یعنی:
برنامهریزی → اجرا → بررسی → اصلاح
از کجا بفهمیم سیستمسازی کارخانه موفق بوده است؟
بعد از اجرا بررسی کنید:
- تولید نسبت به برنامه قابلپیشبینیتر شده؟
- تأخیرها کمتر شدهاند؟
- WIP کاهش یافته؟
- ضایعات و Rework کمتر شدهاند؟
- توقف تجهیزات قابل تحلیل شده؟
- کیفیت بین شیفتها پایدارتر شده؟
- روش کار افراد هماهنگتر شده؟
- نیروی جدید سریعتر آموزش میبیند؟
- مسئولیت مشکلات روشنتر شده؟
- مدیر راحتتر وضعیت کارخانه را میبیند؟
هدف نهایی داشتن فرم و SOP نیست.
هدف این است که عملکرد کارخانه پایدارتر، شفافتر و قابل بهبود شود.
گاهی مشکل تولید، داخل خط تولید نیست
گاهی مسئلهای که در ظاهر مشکل تولید است، در بخش دیگری ایجاد شده است.
مثلاً:
- مواد اولیه بهموقع خریداری نشده؛
- فروش تاریخ تحویل غیرواقعی داده؛
- موجودی انبار صحیح نیست؛
- کنترل کیفیت باعث انتظار طولانی شده؛
- یا تعمیرات باعث توقف مکرر خط شده است.
در چنین شرایطی فقط تولید را بررسی نمیکنیم.
مسیر کامل را میبینیم:
- تقاضای مشتری
- فروش
- برنامهریزی
- خرید
- انبار
- تولید
- کنترل کیفیت
- محصول نهایی
- تحویل
این همان دلیلی است که سیستمسازی تولید را از سیستمسازی کارخانه جدا نمیکنیم.
ممکن است مشکل در خط تولید دیده شود، اما علت اصلی در نقطه دیگری از سیستم باشد.
کارخانه زمانی سیستم شده که مشکل قابل دیدن و قابل اصلاح باشد
سیستمسازی قرار نیست کارخانه را پر از فرم و گزارش کند.
یک سیستم خوب باید عملیات را شفافتر کند.
یعنی:
- میدانیم چه چیزی باید تولید شود،
- مواد و اطلاعات بهموقع میرسند،
- مسیر تولید مشخص است،
- روش کار استاندارد دارد،
- کیفیت در جریان کنترل میشود،
- مشکلات ثبت میشوند،
- توقف و ضایعات قابل تحلیلاند،
- KPIها دیده میشوند،
- علت مشکل پیدا میشود،
- سیستم اصلاح میشود.
سیستم جای اپراتور باتجربه، مهندس خوب یا مدیر توانمند را نمیگیرد.
هدف این است که دانش افراد توانمند از ذهن آنها خارج و تبدیل به توانایی سازمان شود.
روی دکمه «مشاوره آنلاین» کلیک کنید تا مهندس ایمان پاکراه و تیم آکادمی پاکراه بهصورت آنلاین و کاملاً رایگان راهنماییتان کنند.
مشاوره آنلاین